激光切割在碳钢上的经济厚度是 12mm 以内,20mm 也能切但速度掉得厉害,割缝 0.3 至 0.5mm,热影响区只有 0.1 至 0.3mm,切完基本不用二次加工。不锈钢要用氮气保护,切边不发黄。
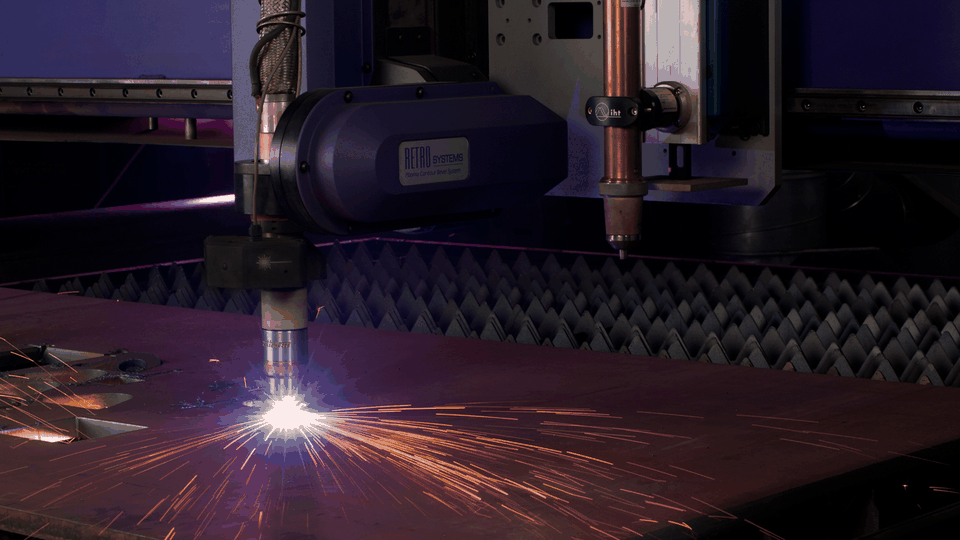
等离子切割覆盖 6 至 40mm,割缝 2 至 4mm,热影响区 1 至 2mm,切边有轻微斜度,垂直度在板厚 3% 以内。速度比激光快,厚板上更明显,成本大约是激光的三分之一。
火焰切割适合 25mm 以上的碳钢,割缝 3 至 6mm,热影响区能到 5mm,切边有挂渣需要打磨。优点是设备便宜、现场可用、超厚板也能切,缺点是精度差,长度公差常在 ±1mm 以上。
剪切只适用于直线切口,碳钢 6mm 以内、不锈钢 4mm 以内,效率最高、单价最低,但切口有塌角和毛刺,厚度越大塌角越明显,切口附近还会有冷作硬化。
余量按热影响区加切割斜度算。激光切留 1 至 2mm,等离子留 2 至 3mm,火焰切留 4 至 6mm。需要后续焊接的件,还应该把焊接收缩量算进去,对接焊缝每米收缩 1 至 1.5mm。
配孔的位置不要贴着切割边。孔边到切边的距离小于 1.5 倍板厚时,切割热会影响孔的圆度,建议先切割后钻孔,或者把孔位内移。
单件、小批、精度要求高的,用激光;批量大、厚度在 12mm 以上、精度一般的结构件,用等离子;现场安装、超厚板、临时补件,用火焰;纯粹的直线条料,直接剪。
交期上,激光排产通常 2 至 4 天,等离子 2 至 5 天,火焰切割看厚度,40mm 以上要 5 天左右。急着要的件,先看能不能改成剪切的直线方案。